
Por ejemplo: posicionar web, email marketing, estrategias online...
Publica tu artículo Usuario - - Acceso de Usuarios | Viernes - 20.Noviembre.2026 |


Los estándares poseen los siguientes aspectos clave:
1. Representan la mejor, más fácil y más segura forma de realizar un trabajo.
2. Ofrecen la mejor manera de preservar el know-how y la experiencia.
3. Suministran una manera de medir el desempeño.
4. Muestran la relación entre causa y efecto.
5. Suministran una base para el mantenimiento y el mejoramiento.
6. Suministran objetivos e indican metas de entrenamiento.
7. Suministran una base para el entrenamiento.
8. Crean una base para la auditoría o el diagnóstico.
9. Suministran un medio para evitar la recurrencia de errores y minimizar la variabilidad.
15. Las 5 S
Su práctica constituye algo indispensable a la hora de lograr una empresa de calidad global. Las 5 S se desarrollan mediante un trabajo intensivo. Las 5 S derivan de cinco palabras japonesas que conforman los pasos a desarrollar para lograr un optimo lugar de trabajo, produciendo de manera eficiente y efectiva.
1. Seiri: diferenciar entre los elementos necesarios de aquellos que no lo son. Implica separar lo necesario de lo innecesario y eliminar o erradicar del gemba esto último. Debe establecerse un tope sobre el número de ítems necesarios. En gemba puede encontrarse toda clase de objetos. Una mirada minuciosa revela que en el trabajo diario sólo se necesita un número pequeño de éstos; muchos otros objetos no se utilizarán nunca o sólo se necesitarán en un futuro distante. El gemba está lleno de máquinas sin uso, cribas, troqueles y herramientas, productos defectuosos, trabajo en proceso, materias primas, suministros y partes, anaqueles, contenedores, escritorios, bancos de trabajo, archivos de documentos, carretas, estantes, tarimas y otros ítems. Un método práctico y fácil consiste en retirar cualquier cosa que no se vaya a utilizar en los próximos 30 días.
2. Seiton: disponer de manera ordenada todos los elementos que quedan después del seiri. El seiton lleva a clasificar los ítems por uso y disponerlos como corresponde para minimizar el tiempo de búsqueda y el esfuerzo. Para hacer esto, cada ítem debe tener una ubicación, un nombre y un volumen designados. Debe especificarse no sólo la ubicación, sino también el número máximo de ítems que se permite en el gemba.
3. Seiso: significa limpiar el entorno de trabajo, incluidas máquinas y herramientas, lo mismo que pisos, paredes y otras áreas del lugar de trabajo. Seiso también significa verificar. Un operador que limpia una máquina puede descubrir muchos defectos de funcionamiento. Cuando la máquina está cubierta de aceite, hollín y polvo, es difícil identificar cualquier problema que se pueda estar formando. Sin embargo, mientras se limpia la máquina podemos detectar con facilidad una fuga de aceite, una grieta que se está formando en la cubierta, o tuercas y tornillos flojos. Una vez reconocidos estos problemas, pueden solucionarse con facilidad. Se dice que la mayor parte de las averías en las máquinas comienzan con vibraciones (debido a tuercas y tornillos flojos), con la introducción de partículas extrañas como polvo, o con una lubricación o engrase inadecuados. Por esta razón, seiso constituye una gran experiencia de aprendizaje para los operadores, ya que pueden hacer muchos descubrimientos útiles mientas limpian las máquinas.
4. Seiketsu: significa mantener la limpieza de la persona por medio de uso de ropa de trabajo adecuada, lentes, guantes y zapatos de seguridad, así como mantener un entorno de trabajo saludable y limpio. También implica continuar trabajando en seiri, seiton y seiso en forma continua y todos los días.
5. Shitsuke: construir autodisciplina y formar el hábito de comprometerse en las 5 S mediante el establecimiento de estándares. Las 5 S pueden considerarse como una filosofía, una forma de vida en nuestro trabajo diario. La esencia de las 5 S es seguir lo que se ha acordado. Se comienza por descartar lo que no necesitamos en el gemba y luego se disponen todos los ítems necesarios en el gemba en una forma ordenada. Posteriormente debemos conservar limpio el ambiente de trabajo, de manera que puedan identificarse con facilidad las anormalidades., y los tres pasos anteriores deben mantenerse sobre una base continua.
16. Eliminar el muda (desperdicios y despilfarros)
Los recursos (personas, máquinas, materiales) en cada proceso agregan valor o no lo hacen. Muda hace referencia a cualquier actividad que no agregue valor. Existen siete categorías clásicas de mudas:
1. Muda de sobreproducción. Es el producto de una mentalidad preocupada por las fallas en máquinas, productos defectuosos y ausentismos, entre otros, viéndose de tal forma obligado a producir más de lo necesario simplemente para tener un nivel mínimo de seguridad. Superar las razones que motivan esas inseguridades dará lugar tanto a una menor sobreproducción como a menores niveles de inventario, reduciendo de tal forma en gran medida los niveles de despilfarros.
2. Muda de inventario. Los productos terminados, semiterminados, repuestos y suministros que se mantienen en inventario no agregan valor alguno. Por el contrario, aumentan el costo de operaciones porque ocupan espacio y requieren equipos e instalaciones adicionales, tales como bodegas, elevadores de cargas y sistemas computarizados de bandas transportadoras entre otras. Además, una bodega requiere de recursos humanos adicionales para labores de operación y administración. Mientras el exceso de ítems permanece en inventario no se agrega ningún valor, y su calidad se deteriora con el transcurso del tiempo. El inventario es en gran medida el resultado de una sobreproducción. Si no existiera muda de inventario, podría evitarse una gran cantidad de despilfarro.
3. Muda de reparaciones / rechazo de productos defectuosos. El rechazo de los productos defectuosos interrumpe la producción y requiere una costosa repetición del trabajo. Muchos de los productos defectuosos frecuentemente deben descartarse, lo que implica importantes pérdidas de recursos.
4. Muda de movimiento. Cualquier movimiento del cuerpo de una persona que no se relacione directamente con la adición de valor, es improductivo. Para identificar este tipo de muda es necesario observar muy cuidadosamente la forma en la que los operadores usan sus manos y piernas. Luego se necesita redistribuir la colocación de las partes y desarrollar herramientas y soportes apropiados.
5. Muda de procesamiento. La tecnología o el diseño suelen ser muchas veces incompatibles con un nivel aceptable de eficiencia. Así un acceso indebidamente distante o un exceso en el procesamiento de la máquina, un accionar improductivo de la prensa y el quitar las virutas que quedan cuando se taladra una lámina constituyen todos ejemplos claros de muda de procesamiento que se pueden evitar. En muchos casos también el muda es producto de la falta de sincronización de los procesos.
6. Muda de espera. Este muda se presenta cuando las manos del operador están inactivas; cuando el trabajo de un operador se detiene debido a desbalances en la línea, falta de partes de recambio o tiempo de no trabajo y operación de las máquinas; o cuando simplemente el operador el operador supervisa una máquina mientras ésta realiza un trabajo que agrega valor. También tenemos una gran cantidad de muda en la forma de los segundos o minutos que el operador emplea esperando que llegue la siguiente pieza de trabajo. Durante este intervalo, el operador está simplemente observando la máquina.
7. Muda de transporte. El transporte es parte esencial de las operaciones, pero el movimiento de materiales o productos no agrega valor. Lo que es aun peor, con frecuencia ocurren daños durante el transporte.
Crear grupos de trabajo en todos los niveles de la organización, explicarles los distintos tipos de mudas, llevar un registros de los mismos y aplicar las diversas herramientas de gestión para su detección, análisis, medición y solución es un arma fundamental que produce efectos inmediatos en la rentabilidad de las empresas.
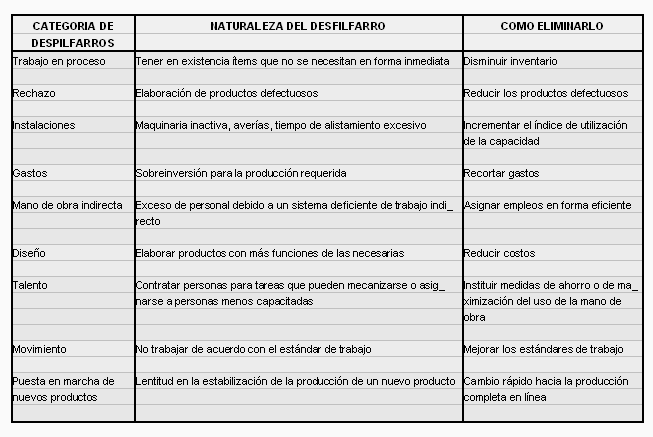
Cómo cualquier cosa que no agrega valor constituye muda, la lista de muda puede extenderse en forma casi indefinida. En Canon Compañy, el muda se clasifica según las categorías que se muestran en la siguiente tabla.
17. Muda de tiempo
El uso ineficiente del tiempo da como resultado es estancamiento. Los materiales, los productos, la información y los documentos permanecen en un lugar sin agregar valor alguno. En el área de producción, el muda temporal toma la forma de inventario. En el trabajo de oficina, esto sucede cuando un documento o segmento de información permanece en un escritorio o dentro de un computador esperando una decisión o una firma.
18. Mura o irregularidad
Cada vez que se interrumpe el flujo normal del trabajo en la tarea de un operador, el flujo de partes y máquinas o el programa de producción, se dice que existe mura. El mura está muy relacionado con los cuellos de botella, razón por la que eliminar estas lleva a una mayor fluidez y productividad en los procesos.
1. Representan la mejor, más fácil y más segura forma de realizar un trabajo.
2. Ofrecen la mejor manera de preservar el know-how y la experiencia.
3. Suministran una manera de medir el desempeño.
4. Muestran la relación entre causa y efecto.
5. Suministran una base para el mantenimiento y el mejoramiento.
6. Suministran objetivos e indican metas de entrenamiento.
7. Suministran una base para el entrenamiento.
8. Crean una base para la auditoría o el diagnóstico.
9. Suministran un medio para evitar la recurrencia de errores y minimizar la variabilidad.
15. Las 5 S
Su práctica constituye algo indispensable a la hora de lograr una empresa de calidad global. Las 5 S se desarrollan mediante un trabajo intensivo. Las 5 S derivan de cinco palabras japonesas que conforman los pasos a desarrollar para lograr un optimo lugar de trabajo, produciendo de manera eficiente y efectiva.
1. Seiri: diferenciar entre los elementos necesarios de aquellos que no lo son. Implica separar lo necesario de lo innecesario y eliminar o erradicar del gemba esto último. Debe establecerse un tope sobre el número de ítems necesarios. En gemba puede encontrarse toda clase de objetos. Una mirada minuciosa revela que en el trabajo diario sólo se necesita un número pequeño de éstos; muchos otros objetos no se utilizarán nunca o sólo se necesitarán en un futuro distante. El gemba está lleno de máquinas sin uso, cribas, troqueles y herramientas, productos defectuosos, trabajo en proceso, materias primas, suministros y partes, anaqueles, contenedores, escritorios, bancos de trabajo, archivos de documentos, carretas, estantes, tarimas y otros ítems. Un método práctico y fácil consiste en retirar cualquier cosa que no se vaya a utilizar en los próximos 30 días.
2. Seiton: disponer de manera ordenada todos los elementos que quedan después del seiri. El seiton lleva a clasificar los ítems por uso y disponerlos como corresponde para minimizar el tiempo de búsqueda y el esfuerzo. Para hacer esto, cada ítem debe tener una ubicación, un nombre y un volumen designados. Debe especificarse no sólo la ubicación, sino también el número máximo de ítems que se permite en el gemba.
3. Seiso: significa limpiar el entorno de trabajo, incluidas máquinas y herramientas, lo mismo que pisos, paredes y otras áreas del lugar de trabajo. Seiso también significa verificar. Un operador que limpia una máquina puede descubrir muchos defectos de funcionamiento. Cuando la máquina está cubierta de aceite, hollín y polvo, es difícil identificar cualquier problema que se pueda estar formando. Sin embargo, mientras se limpia la máquina podemos detectar con facilidad una fuga de aceite, una grieta que se está formando en la cubierta, o tuercas y tornillos flojos. Una vez reconocidos estos problemas, pueden solucionarse con facilidad. Se dice que la mayor parte de las averías en las máquinas comienzan con vibraciones (debido a tuercas y tornillos flojos), con la introducción de partículas extrañas como polvo, o con una lubricación o engrase inadecuados. Por esta razón, seiso constituye una gran experiencia de aprendizaje para los operadores, ya que pueden hacer muchos descubrimientos útiles mientas limpian las máquinas.
4. Seiketsu: significa mantener la limpieza de la persona por medio de uso de ropa de trabajo adecuada, lentes, guantes y zapatos de seguridad, así como mantener un entorno de trabajo saludable y limpio. También implica continuar trabajando en seiri, seiton y seiso en forma continua y todos los días.
5. Shitsuke: construir autodisciplina y formar el hábito de comprometerse en las 5 S mediante el establecimiento de estándares. Las 5 S pueden considerarse como una filosofía, una forma de vida en nuestro trabajo diario. La esencia de las 5 S es seguir lo que se ha acordado. Se comienza por descartar lo que no necesitamos en el gemba y luego se disponen todos los ítems necesarios en el gemba en una forma ordenada. Posteriormente debemos conservar limpio el ambiente de trabajo, de manera que puedan identificarse con facilidad las anormalidades., y los tres pasos anteriores deben mantenerse sobre una base continua.
16. Eliminar el muda (desperdicios y despilfarros)
Los recursos (personas, máquinas, materiales) en cada proceso agregan valor o no lo hacen. Muda hace referencia a cualquier actividad que no agregue valor. Existen siete categorías clásicas de mudas:
1. Muda de sobreproducción. Es el producto de una mentalidad preocupada por las fallas en máquinas, productos defectuosos y ausentismos, entre otros, viéndose de tal forma obligado a producir más de lo necesario simplemente para tener un nivel mínimo de seguridad. Superar las razones que motivan esas inseguridades dará lugar tanto a una menor sobreproducción como a menores niveles de inventario, reduciendo de tal forma en gran medida los niveles de despilfarros.
2. Muda de inventario. Los productos terminados, semiterminados, repuestos y suministros que se mantienen en inventario no agregan valor alguno. Por el contrario, aumentan el costo de operaciones porque ocupan espacio y requieren equipos e instalaciones adicionales, tales como bodegas, elevadores de cargas y sistemas computarizados de bandas transportadoras entre otras. Además, una bodega requiere de recursos humanos adicionales para labores de operación y administración. Mientras el exceso de ítems permanece en inventario no se agrega ningún valor, y su calidad se deteriora con el transcurso del tiempo. El inventario es en gran medida el resultado de una sobreproducción. Si no existiera muda de inventario, podría evitarse una gran cantidad de despilfarro.
3. Muda de reparaciones / rechazo de productos defectuosos. El rechazo de los productos defectuosos interrumpe la producción y requiere una costosa repetición del trabajo. Muchos de los productos defectuosos frecuentemente deben descartarse, lo que implica importantes pérdidas de recursos.
4. Muda de movimiento. Cualquier movimiento del cuerpo de una persona que no se relacione directamente con la adición de valor, es improductivo. Para identificar este tipo de muda es necesario observar muy cuidadosamente la forma en la que los operadores usan sus manos y piernas. Luego se necesita redistribuir la colocación de las partes y desarrollar herramientas y soportes apropiados.
5. Muda de procesamiento. La tecnología o el diseño suelen ser muchas veces incompatibles con un nivel aceptable de eficiencia. Así un acceso indebidamente distante o un exceso en el procesamiento de la máquina, un accionar improductivo de la prensa y el quitar las virutas que quedan cuando se taladra una lámina constituyen todos ejemplos claros de muda de procesamiento que se pueden evitar. En muchos casos también el muda es producto de la falta de sincronización de los procesos.
6. Muda de espera. Este muda se presenta cuando las manos del operador están inactivas; cuando el trabajo de un operador se detiene debido a desbalances en la línea, falta de partes de recambio o tiempo de no trabajo y operación de las máquinas; o cuando simplemente el operador el operador supervisa una máquina mientras ésta realiza un trabajo que agrega valor. También tenemos una gran cantidad de muda en la forma de los segundos o minutos que el operador emplea esperando que llegue la siguiente pieza de trabajo. Durante este intervalo, el operador está simplemente observando la máquina.
7. Muda de transporte. El transporte es parte esencial de las operaciones, pero el movimiento de materiales o productos no agrega valor. Lo que es aun peor, con frecuencia ocurren daños durante el transporte.
Crear grupos de trabajo en todos los niveles de la organización, explicarles los distintos tipos de mudas, llevar un registros de los mismos y aplicar las diversas herramientas de gestión para su detección, análisis, medición y solución es un arma fundamental que produce efectos inmediatos en la rentabilidad de las empresas.
Cómo cualquier cosa que no agrega valor constituye muda, la lista de muda puede extenderse en forma casi indefinida. En Canon Compañy, el muda se clasifica según las categorías que se muestran en la siguiente tabla.
17. Muda de tiempo
El uso ineficiente del tiempo da como resultado es estancamiento. Los materiales, los productos, la información y los documentos permanecen en un lugar sin agregar valor alguno. En el área de producción, el muda temporal toma la forma de inventario. En el trabajo de oficina, esto sucede cuando un documento o segmento de información permanece en un escritorio o dentro de un computador esperando una decisión o una firma.
18. Mura o irregularidad
Cada vez que se interrumpe el flujo normal del trabajo en la tarea de un operador, el flujo de partes y máquinas o el programa de producción, se dice que existe mura. El mura está muy relacionado con los cuellos de botella, razón por la que eliminar estas lleva a una mayor fluidez y productividad en los procesos.
Compártelo:


Vota:
Resultado: 

(223 votos: promedio 1.16 sobre 10)

 | Autor: Mauricio León Lefcovich
15/04/2004 |  |  |
 | Comentarios | añadir comentario | |
Esta web no se hace responsable de los comentarios escritos por los usuarios. El usuario es responsable y titular de las opiniones vertidas. Si encuentra algún contenido erróneo u ofensivo, por favor, comuníquenoslo mediante el formulario de contacto para que podamos subsanarlo. | ||
| ||
| | |
| | |

Ultimos comentarios
- roger en Cómo enfocar tu estrategia SEO para tener mejores resultados en tu negocio online
- dada2504 en SEO Off-Page: la estrategia externa para optimizar el posicionamiento de tu web
- Adolescenciamx en Decálogo de Ciberderechos de la Infancia
- Adolescenciamx en Decálogo de Ciberderechos de la Infancia
- Adolescenciamx en El ciberbullying requiere medidas inmediatas
Lo + Valorado
Lo + Visto
Nube de etiquetas
