
Por ejemplo: posicionar web, email marketing, estrategias online...
Publica tu artículo Usuario - - Acceso de Usuarios | Viernes - 20.Noviembre.2026 |


Qué es Seis Sigma?
Seis sigma es un sistema de calidad destinado a mejorar la satisfacción del cliente y, reducir tanto los niveles de defecto cómo el tiempo total del ciclo. De tal forma se hace factible cumplir con los objetivos organizacionales, logrando una ventaja competitiva sostenible y mejores niveles de rendimientos sobre la inversión. Seis Sigma es al mismo tiempo una medida estadística, un objetivo a lograr y un sistema de dirección. En cuanto a medida estadística mide el nivel de desempeño de un proceso o producto. Como objetivo se concentra en lograr la casi perfección mediante la mejora continua del desempeño. Y como sistema de dirección es utilizado como estrategia destinada a lograr ventajas competitivas en el mercado.
En que consiste la estrategia competitiva de Seis Sigma?
Se basa en implantar en todos los niveles de la empresa un modelo de gestión empresarial basado en la mejora de procesos, usando el conocimiento derivado del proceso estadístico de datos, con el fin de determinar las acciones oportunas para lograr una calidad que represente un índice final de defectos del producto de sólo 3,4 defectos por millón de oportunidades (dpm).
Dónde y cómo surgió?
Esta filosofía y sistema de gestión surge en los años ’80 como una estrategia de negocios y de mejoramiento de la calidad. Da sus primeros pasos en Motorola cuando el ingeniero Mikel Harry comienza a influenciar a la organización para que estudie la variación en los procesos como una manera de mejorar los mismos. Estas variaciones son lo que estadísticamente se conoce como desviación estándar. Tal iniciativa dio origen a un esfuerzo centrado en mejorar la calidad poniendo cómo objetivo a alcanzar un nivel de 6 Sigma (representativo de 3,4 dpm). Lawrence Bossidy, CEO de Allied Signal, al tomar conocimiento de ésta nueva metodología la toma para sí implementándola en la corporación, logrando con ello importantes incrementos en la rentabilidad de la misma.
Posteriormente Jack Welch, CEO de General Electric, pone como objetivo transformar a GE en una “organización Seis Sigma”, tomando bajo su firme liderazgo las acciones pertinentes a los efectos de alcanzar el objetivo fijado.
Qué hay de nuevo en Seis Sigma?
Hay tres características clave que diferencian a Seis Sigma de los anteriores programas de calidad. En primer lugar dicho sistema está enfocado en el cliente, lo cual implica mantenerse en contacto estrecho con las necesidades de este. En segundo lugar los proyectos Seis Sigma generan importantes retornos sobre la inversión. Y en tercer término, éste sistema cambia el modo de operar por parte de la dirección, dado que es mucho mas que un mero proyecto de mejora, dando lugar a un nuevo enfoque sobre el modo de pensar, planificar y ejecutar las actividades y procesos.
Qué significa Seis Sigma como medida estadística?
Sigma representa a los fines estadísticos la desviación estándar, la cual constituye la variación existente en un conjunto de datos, correspondan estos a artículos o procesos.
Graficando los datos obtenidos de una muestra correspondiente a un determinado proceso, se obtiene, de estar los mismos normalmente distribuidos, un gráfico con forma de campana. Expresada la misma en fórmula, se tienen en la misma dos variables fundamentales, una de las cuales es el valor medio (m) y la otra la desviación típica (s). Si m varía se modifica la posición de la campana, lo que es lógico ya que es el valor medio. En tanto que si cambia s, se ve alterada la forma de la campana. Si s se hace pequeña implica que hay una menor dispersión con lo cual se presenta una campana más estrecha; mientras que al aumentar el nivel de dispersión (s) la campana se ensancha.
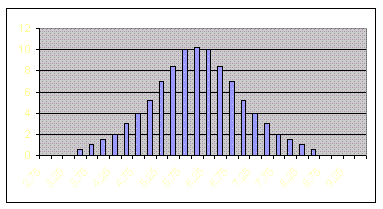
Establecidos los Límites de Tolerancia Superior e Inferior en función a las especificaciones del producto o servicio, se procede a verificar si los resultados de las mediciones efectuadas se encuentran dentro de dichos límites, de ser así diremos que el proceso, producto o servicio es conforme o de calidad. Sí además esa magnitud que inspeccionamos es una variable aleatoria que tiene una distribución de probabilidad normal y además centrada, lo cual implica que el valor medio coincide o es igual que el VCO (valor central objetivo), dándose además un nivel de dispersión (s) que hace factible que quepan 12 s dentro del intervalo definido por los límites de tolerancia (LTS -límite de tolerancia superior; LTI – límite de tolerancia inferior). Dentro de las condiciones expuestas habría un 0,0000002 por ciento, o lo que es igual, menos de 0,002 dpm (defectos por millón) de productos fabricados.
La cuestión es que si hacemos un número lo suficientemente amplio de lotes de productos o procesos descubriríamos que m no siempre coincide con el VCO, sino que varía aleatoriamente dentro de un cierto margen, debido al desgaste de útiles, diferencia de materiales, personal actuante en el proceso, etc. En el modelo 6 Sigma de Mikel Harry se parte de la hipótesis de que m que deriva a lo largo del tiempo aleatoriamente hasta desplazarse como máximo hasta 1,5 s. De darse ésta situación, siendo s y los límites de tolerancia superior e inferior los mismos que se fijaron previamente, el número de dpm, y consecuentemente los productos fuera de especificación, sería ligeramente mayor a 3,4 dpm, lo cual implica que el 99,99966 por ciento de los productos serían conformes, es decir, estarían dentro de las especificaciones.
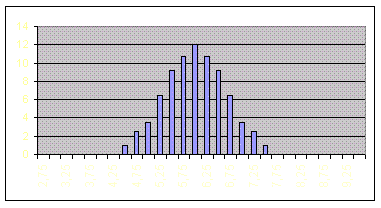
Es a éste nivel del 99,99966 por ciento de productos conformes, equivalentes a un nivel de defectos de 3,4 dpm, que se le da en llamar nivel de calidad Seis Sigma (± 6 s). Es decir, que los límites de tolerancia superior e inferior contienen 12 s de una distribución normal cuyo valor medio m está descentrado respecto al valor objetivo en 1,5 s.
El nivel de calidad 6 s correspondiente a 3,4 defectos por millón, tiene en cuenta que existen fuentes de variabilidad en los procesos pero que las mismas se encuentran bajo control. Se considera un nivel de calidad excelente y, por tanto, un objetivo estratégico a alcanzar si una empresa pretende la satisfacción de sus clientes.
Debe subrayarse que al dar el nivel en ± s indicamos cuántas s caben dentro del intervalo de tolerancias y, por tanto, cuán pequeña es s, la cual mide la dispersión de los datos respecto a los límites de tolerancia. Cuanto más pequeña sea dicha dispersión, menor será s, y más s cabrán en el intervalo de tolerancias y mayor será el número en la escala de ± s.
Cómo se procede a calcular el nivel de Sigma?
Mediante la utilización de la Planilla de Cálculo Excel, la fórmula a utilizar es:
=-DISTR.NORM.ESTAND.INV(DPMO/1000000)+1,5
Los DPMO (defectos por millón de oportunidades) se calculan dividiendo el total de defectos encontrados por el total de defectos posibles, y el resultado de ello multiplicado por 1000000.
Qué implicancia tiene lograr la meta de Seis Sigma?
Cuando una empresa viola requerimientos importantes del cliente (sea este interno o externo), genera defectos, quejas y costos. Cuanto mayor sea el número de defectos que tengan lugar, mayor serán los costos en que se incurran.
Si ponemos como ejemplo el proceso de facturación de una empresa, las fallas de facturación, y el retraso en la emisión y entrega de las facturas, no sólo generarán un cobro a destiempo, sino además importantes costes de verificación y consecuente corrección.
La meta de Seis Sigma es ayudar a la gente y a los procesos a que aspiren a lograr entregar productos y servicios libres de defectos. Seis Sigma reconoce que hay siempre lugar para los defectos, aun en los mejores procesos o en el mejor producto, pero con un nivel de funcionamiento correcto del 99,9997 por 100, Seis Sigma fija un objetivo donde los defectos en muchos procesos y productos son prácticamente inexistentes.
Seis sigma es un sistema de calidad destinado a mejorar la satisfacción del cliente y, reducir tanto los niveles de defecto cómo el tiempo total del ciclo. De tal forma se hace factible cumplir con los objetivos organizacionales, logrando una ventaja competitiva sostenible y mejores niveles de rendimientos sobre la inversión. Seis Sigma es al mismo tiempo una medida estadística, un objetivo a lograr y un sistema de dirección. En cuanto a medida estadística mide el nivel de desempeño de un proceso o producto. Como objetivo se concentra en lograr la casi perfección mediante la mejora continua del desempeño. Y como sistema de dirección es utilizado como estrategia destinada a lograr ventajas competitivas en el mercado.
En que consiste la estrategia competitiva de Seis Sigma?
Se basa en implantar en todos los niveles de la empresa un modelo de gestión empresarial basado en la mejora de procesos, usando el conocimiento derivado del proceso estadístico de datos, con el fin de determinar las acciones oportunas para lograr una calidad que represente un índice final de defectos del producto de sólo 3,4 defectos por millón de oportunidades (dpm).
Dónde y cómo surgió?
Esta filosofía y sistema de gestión surge en los años ’80 como una estrategia de negocios y de mejoramiento de la calidad. Da sus primeros pasos en Motorola cuando el ingeniero Mikel Harry comienza a influenciar a la organización para que estudie la variación en los procesos como una manera de mejorar los mismos. Estas variaciones son lo que estadísticamente se conoce como desviación estándar. Tal iniciativa dio origen a un esfuerzo centrado en mejorar la calidad poniendo cómo objetivo a alcanzar un nivel de 6 Sigma (representativo de 3,4 dpm). Lawrence Bossidy, CEO de Allied Signal, al tomar conocimiento de ésta nueva metodología la toma para sí implementándola en la corporación, logrando con ello importantes incrementos en la rentabilidad de la misma.
Posteriormente Jack Welch, CEO de General Electric, pone como objetivo transformar a GE en una “organización Seis Sigma”, tomando bajo su firme liderazgo las acciones pertinentes a los efectos de alcanzar el objetivo fijado.
Qué hay de nuevo en Seis Sigma?
Hay tres características clave que diferencian a Seis Sigma de los anteriores programas de calidad. En primer lugar dicho sistema está enfocado en el cliente, lo cual implica mantenerse en contacto estrecho con las necesidades de este. En segundo lugar los proyectos Seis Sigma generan importantes retornos sobre la inversión. Y en tercer término, éste sistema cambia el modo de operar por parte de la dirección, dado que es mucho mas que un mero proyecto de mejora, dando lugar a un nuevo enfoque sobre el modo de pensar, planificar y ejecutar las actividades y procesos.
Qué significa Seis Sigma como medida estadística?
Sigma representa a los fines estadísticos la desviación estándar, la cual constituye la variación existente en un conjunto de datos, correspondan estos a artículos o procesos.
Graficando los datos obtenidos de una muestra correspondiente a un determinado proceso, se obtiene, de estar los mismos normalmente distribuidos, un gráfico con forma de campana. Expresada la misma en fórmula, se tienen en la misma dos variables fundamentales, una de las cuales es el valor medio (m) y la otra la desviación típica (s). Si m varía se modifica la posición de la campana, lo que es lógico ya que es el valor medio. En tanto que si cambia s, se ve alterada la forma de la campana. Si s se hace pequeña implica que hay una menor dispersión con lo cual se presenta una campana más estrecha; mientras que al aumentar el nivel de dispersión (s) la campana se ensancha.
Establecidos los Límites de Tolerancia Superior e Inferior en función a las especificaciones del producto o servicio, se procede a verificar si los resultados de las mediciones efectuadas se encuentran dentro de dichos límites, de ser así diremos que el proceso, producto o servicio es conforme o de calidad. Sí además esa magnitud que inspeccionamos es una variable aleatoria que tiene una distribución de probabilidad normal y además centrada, lo cual implica que el valor medio coincide o es igual que el VCO (valor central objetivo), dándose además un nivel de dispersión (s) que hace factible que quepan 12 s dentro del intervalo definido por los límites de tolerancia (LTS -límite de tolerancia superior; LTI – límite de tolerancia inferior). Dentro de las condiciones expuestas habría un 0,0000002 por ciento, o lo que es igual, menos de 0,002 dpm (defectos por millón) de productos fabricados.
La cuestión es que si hacemos un número lo suficientemente amplio de lotes de productos o procesos descubriríamos que m no siempre coincide con el VCO, sino que varía aleatoriamente dentro de un cierto margen, debido al desgaste de útiles, diferencia de materiales, personal actuante en el proceso, etc. En el modelo 6 Sigma de Mikel Harry se parte de la hipótesis de que m que deriva a lo largo del tiempo aleatoriamente hasta desplazarse como máximo hasta 1,5 s. De darse ésta situación, siendo s y los límites de tolerancia superior e inferior los mismos que se fijaron previamente, el número de dpm, y consecuentemente los productos fuera de especificación, sería ligeramente mayor a 3,4 dpm, lo cual implica que el 99,99966 por ciento de los productos serían conformes, es decir, estarían dentro de las especificaciones.
Es a éste nivel del 99,99966 por ciento de productos conformes, equivalentes a un nivel de defectos de 3,4 dpm, que se le da en llamar nivel de calidad Seis Sigma (± 6 s). Es decir, que los límites de tolerancia superior e inferior contienen 12 s de una distribución normal cuyo valor medio m está descentrado respecto al valor objetivo en 1,5 s.
El nivel de calidad 6 s correspondiente a 3,4 defectos por millón, tiene en cuenta que existen fuentes de variabilidad en los procesos pero que las mismas se encuentran bajo control. Se considera un nivel de calidad excelente y, por tanto, un objetivo estratégico a alcanzar si una empresa pretende la satisfacción de sus clientes.
Debe subrayarse que al dar el nivel en ± s indicamos cuántas s caben dentro del intervalo de tolerancias y, por tanto, cuán pequeña es s, la cual mide la dispersión de los datos respecto a los límites de tolerancia. Cuanto más pequeña sea dicha dispersión, menor será s, y más s cabrán en el intervalo de tolerancias y mayor será el número en la escala de ± s.
Cómo se procede a calcular el nivel de Sigma?
Mediante la utilización de la Planilla de Cálculo Excel, la fórmula a utilizar es:
=-DISTR.NORM.ESTAND.INV(DPMO/1000000)+1,5
Los DPMO (defectos por millón de oportunidades) se calculan dividiendo el total de defectos encontrados por el total de defectos posibles, y el resultado de ello multiplicado por 1000000.
Qué implicancia tiene lograr la meta de Seis Sigma?
Cuando una empresa viola requerimientos importantes del cliente (sea este interno o externo), genera defectos, quejas y costos. Cuanto mayor sea el número de defectos que tengan lugar, mayor serán los costos en que se incurran.
Si ponemos como ejemplo el proceso de facturación de una empresa, las fallas de facturación, y el retraso en la emisión y entrega de las facturas, no sólo generarán un cobro a destiempo, sino además importantes costes de verificación y consecuente corrección.
La meta de Seis Sigma es ayudar a la gente y a los procesos a que aspiren a lograr entregar productos y servicios libres de defectos. Seis Sigma reconoce que hay siempre lugar para los defectos, aun en los mejores procesos o en el mejor producto, pero con un nivel de funcionamiento correcto del 99,9997 por 100, Seis Sigma fija un objetivo donde los defectos en muchos procesos y productos son prácticamente inexistentes.
Compártelo:


Vota:
Resultado: 
(517 votos: promedio 9 sobre 10)

 | Autor: Mauricio León Lefcovich
13/07/2005 |  |  |
 | Comentarios | añadir comentario | |
Esta web no se hace responsable de los comentarios escritos por los usuarios. El usuario es responsable y titular de las opiniones vertidas. Si encuentra algún contenido erróneo u ofensivo, por favor, comuníquenoslo mediante el formulario de contacto para que podamos subsanarlo. | ||
| ||
| | |
| | |

Ultimos comentarios
- roger en Cómo enfocar tu estrategia SEO para tener mejores resultados en tu negocio online
- dada2504 en SEO Off-Page: la estrategia externa para optimizar el posicionamiento de tu web
- Adolescenciamx en Decálogo de Ciberderechos de la Infancia
- Adolescenciamx en Decálogo de Ciberderechos de la Infancia
- Adolescenciamx en El ciberbullying requiere medidas inmediatas
Lo + Valorado
Lo + Visto
Nube de etiquetas
