
Por ejemplo: posicionar web, email marketing, estrategias online...
Publica tu artículo Usuario - - Acceso de Usuarios | Viernes - 20.Noviembre.2026 |


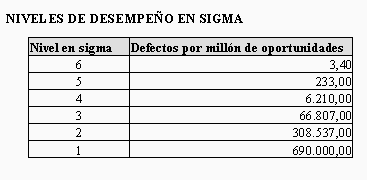
Se usa la medida en sigma para observar que tan bien o mal operan los procesos y darle a todos una manera común de expresar dicha medida.
Cuando una empresa viola requerimientos importantes del cliente, genera defectos, quejas y costes. Cuanto mayor sea el número de defectos que ocurran mayor será es coste de corregirlos, como así también el riesgo de perder al cliente.
La meta de Seis Sigma es ayudar a la gente y a los procesos a que aspiren a lograr entregar productos y servicios libres de defectos. Si bien Seis Sigma reconoce que hay lugar para los defectos pues estos son atinentes a los procesos mismos, un nivel de funcionamiento correcto del 99,9997 por 100 implica un objetivo donde los defectos en muchos procesos y productos son prácticamente inexistentes.
La meta de Seis Sigma es especialmente ambiciosa cuando se tiene en cuanta que antes de empezar con una iniciativa de Seis Sigma, muchos procesos operan en niveles de 1, 2 y 3 sigma, especialmente en áreas de servicio y administrativas.
Debemos tener en cuenta que un cliente insatisfecho lo contará su desafortunada experiencia a entre nueve y diez personas, o incluso más si el problema es serio. Y por otro lado el mismo cliente sólo se lo dirá a tres personas si el producto o servicio lo ha satisfecho. Ello implica que un alto nivel de fallos y errores son una fácil ruta a la pérdida de clientes actuales y potenciales.
Como sistema de dirección, Seis Sigma no es propiedad de la alta dirección más allá del papel crítico que esta desempeña, ni impulsado por los mandos intermedios (a pesar de su participación clave). Las ideas, soluciones, descubrimientos en procesos y mejoras que surgen de Seis Sigma están poniendo más responsabilidad a través del empowerment y la participación, en las manos de la gente que está en las líneas de producción y/o que trabajan directamente con los clientes.
“Seis Sigma es pues, un sistema que combina un fuerte liderazgo con el compromiso y energía de la base”.
4. Los seis principios de Seis Sigma
Principio 1: Enfoque genuino en el cliente
El enfoque principal es dar prioridad al cliente. Las mejoras Seis Sigma se evalúan por el incremento en los niveles de satisfacción y creación de valor para el cliente.
Principio 2: Dirección basada en datos y hechos
El proceso Seis Sigma se inicia estableciendo cuales son las medidas claves a medir, pasando luego a la recolección de los datos para su posterior análisis. De tal forma los problemas pueden ser definidos, analizados y resueltos de una forma más efectiva y permanente, atacando las causas raíces o fundamentales que los originan, y no sus síntomas.
Principio 3: Los procesos están donde está la acción
Seis Sigma se concentra en el procesos, así pues dominando éstos se lograrán importantes ventajas competitivas para la empresa.
Principio 4: Dirección proactiva
Ello significa adoptar hábitos como definir metas ambiciosas y revisarlas frecuentemente, fijar prioridades claras, enfocarse en la prevención de problemas y cuestionarse por qué se hacen las cosas de la manera en que se hacen.
Principio 5: Colaboración sin barreras
Debe ponerse especial atención en derribar las barreras que impiden el trabajo en equipo entre los miembros de la organización. Logrando de tal forma mejor comunicación y un mejor flujo en las labores.
Principio 6: Busque la perfección
Las compañías que aplican Seis Sigma tienen como meta lograr una calidad cada día más perfecta, estando dispuestas a aceptar y manejar reveses ocasionales.
5. ¿Como se determina el nivel de Sigma?
En primer lugar debemos definir y aclarar términos y conceptos:
Sigma (s) es un parámetro estadístico de dispersión que expresa la variabilidad de un conjunto de valores respecto a su valor medio, de modo que cuanto menor sea sigma, menor será el número de defectos. Sigma cuantifica la dispersión de esos valores respecto al valor medio y, por tanto, fijados unos límites de especificación por el cliente, superior e inferior, respecto al valor central objetivo, cuanto menor sea sigma, menor será el número de valores fuera de especificaciones y, por tanto, el número de defectos.
De tal forma en la escala de calidad de Seis Sigma se mide el número de sigmas que caben dentro del intervalo definido por los límites de especificación, de modo que cuanto mayor sea el número de sigmas que caben dentro de los límites de especificación, menor será el valor de sigma y por tanto, menor el número de defectos.
La diferencia entre la Tolerancia Superior (TS) y la Tolerancia Inferior (TI) dividido por el desvío estándar nos da la cantidad (o nivel) de sigmas (z).
La Capacidad del Proceso para un nivel 6 sigma es igual a 2, resultante dividir la diferencia entre las Tolerancias Superior e Inferior por seis sigma.
En un nivel 6 sigma entran en el espacio existente entre la Tolerancia Superior (TS) y la Tolerancia Inferior (TI) un total de 12 sigmas.
Siempre que la medición esté dentro del intervalo TS-TI diremos que el producto o servicio es conforme o de calidad. En este caso se siguen las ideas de Crosby, quien considera la calidad como sinónimo de cumplimiento de las especificaciones.
Así pues cuando más cercanos estén los valores de las mediciones al Valor Central Optimo, más pequeño será es valor de sigma, y de tal forma mayor números de sigmas entrarán dentro de los límites de tolerancia.
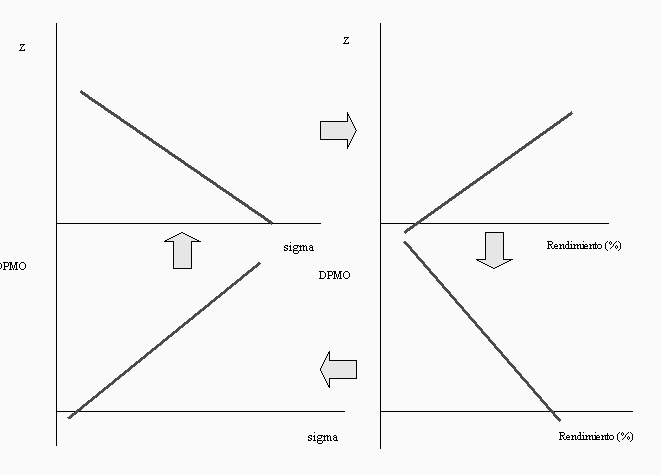
Así tenemos pues, partiendo de los ejes de coordenadas ubicadas en el ángulo superior izquierdo una curva con pendiente negativa, correspondiente a la relación existente entre el desvío estándar (sigma) y la cantidad de sigmas (z). Cuanto mayor sea el valor de sigma menor es el valor de z (cantidad de sigmas), y por el contrario el disminuir el valor de sigma la cantidad de sigmas que entran dentro de los límites de tolerancias aumentan.
En los ejes de coordenadas del ángulo superior derecho tenemos una curva de pendiente positiva, la cual indica que al aumentar el nivel de z se incrementa el rendimiento del proceso (%).
En el ángulo inferior derecho tenemos una curva con pendiente negativa, los cual nos indica que al aumentar el rendimiento la cantidad de defectos por millón de oportunidades (DPMO) disminuye.
Cuando una empresa viola requerimientos importantes del cliente, genera defectos, quejas y costes. Cuanto mayor sea el número de defectos que ocurran mayor será es coste de corregirlos, como así también el riesgo de perder al cliente.
La meta de Seis Sigma es ayudar a la gente y a los procesos a que aspiren a lograr entregar productos y servicios libres de defectos. Si bien Seis Sigma reconoce que hay lugar para los defectos pues estos son atinentes a los procesos mismos, un nivel de funcionamiento correcto del 99,9997 por 100 implica un objetivo donde los defectos en muchos procesos y productos son prácticamente inexistentes.
La meta de Seis Sigma es especialmente ambiciosa cuando se tiene en cuanta que antes de empezar con una iniciativa de Seis Sigma, muchos procesos operan en niveles de 1, 2 y 3 sigma, especialmente en áreas de servicio y administrativas.
Debemos tener en cuenta que un cliente insatisfecho lo contará su desafortunada experiencia a entre nueve y diez personas, o incluso más si el problema es serio. Y por otro lado el mismo cliente sólo se lo dirá a tres personas si el producto o servicio lo ha satisfecho. Ello implica que un alto nivel de fallos y errores son una fácil ruta a la pérdida de clientes actuales y potenciales.
Como sistema de dirección, Seis Sigma no es propiedad de la alta dirección más allá del papel crítico que esta desempeña, ni impulsado por los mandos intermedios (a pesar de su participación clave). Las ideas, soluciones, descubrimientos en procesos y mejoras que surgen de Seis Sigma están poniendo más responsabilidad a través del empowerment y la participación, en las manos de la gente que está en las líneas de producción y/o que trabajan directamente con los clientes.
“Seis Sigma es pues, un sistema que combina un fuerte liderazgo con el compromiso y energía de la base”.
4. Los seis principios de Seis Sigma
Principio 1: Enfoque genuino en el cliente
El enfoque principal es dar prioridad al cliente. Las mejoras Seis Sigma se evalúan por el incremento en los niveles de satisfacción y creación de valor para el cliente.
Principio 2: Dirección basada en datos y hechos
El proceso Seis Sigma se inicia estableciendo cuales son las medidas claves a medir, pasando luego a la recolección de los datos para su posterior análisis. De tal forma los problemas pueden ser definidos, analizados y resueltos de una forma más efectiva y permanente, atacando las causas raíces o fundamentales que los originan, y no sus síntomas.
Principio 3: Los procesos están donde está la acción
Seis Sigma se concentra en el procesos, así pues dominando éstos se lograrán importantes ventajas competitivas para la empresa.
Principio 4: Dirección proactiva
Ello significa adoptar hábitos como definir metas ambiciosas y revisarlas frecuentemente, fijar prioridades claras, enfocarse en la prevención de problemas y cuestionarse por qué se hacen las cosas de la manera en que se hacen.
Principio 5: Colaboración sin barreras
Debe ponerse especial atención en derribar las barreras que impiden el trabajo en equipo entre los miembros de la organización. Logrando de tal forma mejor comunicación y un mejor flujo en las labores.
Principio 6: Busque la perfección
Las compañías que aplican Seis Sigma tienen como meta lograr una calidad cada día más perfecta, estando dispuestas a aceptar y manejar reveses ocasionales.
5. ¿Como se determina el nivel de Sigma?
En primer lugar debemos definir y aclarar términos y conceptos:
Sigma (s) es un parámetro estadístico de dispersión que expresa la variabilidad de un conjunto de valores respecto a su valor medio, de modo que cuanto menor sea sigma, menor será el número de defectos. Sigma cuantifica la dispersión de esos valores respecto al valor medio y, por tanto, fijados unos límites de especificación por el cliente, superior e inferior, respecto al valor central objetivo, cuanto menor sea sigma, menor será el número de valores fuera de especificaciones y, por tanto, el número de defectos.
De tal forma en la escala de calidad de Seis Sigma se mide el número de sigmas que caben dentro del intervalo definido por los límites de especificación, de modo que cuanto mayor sea el número de sigmas que caben dentro de los límites de especificación, menor será el valor de sigma y por tanto, menor el número de defectos.
La diferencia entre la Tolerancia Superior (TS) y la Tolerancia Inferior (TI) dividido por el desvío estándar nos da la cantidad (o nivel) de sigmas (z).
La Capacidad del Proceso para un nivel 6 sigma es igual a 2, resultante dividir la diferencia entre las Tolerancias Superior e Inferior por seis sigma.
En un nivel 6 sigma entran en el espacio existente entre la Tolerancia Superior (TS) y la Tolerancia Inferior (TI) un total de 12 sigmas.
Siempre que la medición esté dentro del intervalo TS-TI diremos que el producto o servicio es conforme o de calidad. En este caso se siguen las ideas de Crosby, quien considera la calidad como sinónimo de cumplimiento de las especificaciones.
Así pues cuando más cercanos estén los valores de las mediciones al Valor Central Optimo, más pequeño será es valor de sigma, y de tal forma mayor números de sigmas entrarán dentro de los límites de tolerancia.
Así tenemos pues, partiendo de los ejes de coordenadas ubicadas en el ángulo superior izquierdo una curva con pendiente negativa, correspondiente a la relación existente entre el desvío estándar (sigma) y la cantidad de sigmas (z). Cuanto mayor sea el valor de sigma menor es el valor de z (cantidad de sigmas), y por el contrario el disminuir el valor de sigma la cantidad de sigmas que entran dentro de los límites de tolerancias aumentan.
En los ejes de coordenadas del ángulo superior derecho tenemos una curva de pendiente positiva, la cual indica que al aumentar el nivel de z se incrementa el rendimiento del proceso (%).
En el ángulo inferior derecho tenemos una curva con pendiente negativa, los cual nos indica que al aumentar el rendimiento la cantidad de defectos por millón de oportunidades (DPMO) disminuye.
Compártelo:


Vota:
Resultado: 

(198 votos: promedio 1.21 sobre 10)

 | Autor: Mauricio León Lefcovich
23/06/2004 |  |  |
 | Comentarios | añadir comentario | |
Esta web no se hace responsable de los comentarios escritos por los usuarios. El usuario es responsable y titular de las opiniones vertidas. Si encuentra algún contenido erróneo u ofensivo, por favor, comuníquenoslo mediante el formulario de contacto para que podamos subsanarlo. | ||
| ||
| | |
| | |

Ultimos comentarios
- roger en Cómo enfocar tu estrategia SEO para tener mejores resultados en tu negocio online
- dada2504 en SEO Off-Page: la estrategia externa para optimizar el posicionamiento de tu web
- Adolescenciamx en Decálogo de Ciberderechos de la Infancia
- Adolescenciamx en Decálogo de Ciberderechos de la Infancia
- Adolescenciamx en El ciberbullying requiere medidas inmediatas
Lo + Valorado
Lo + Visto
Nube de etiquetas
