
Por ejemplo: posicionar web, email marketing, estrategias online...
Publica tu artículo Usuario - - Acceso de Usuarios | Viernes - 20.Noviembre.2026 |


Un producto defectuoso puede contener uno o varios defectos: el producto será calificado como críticamente defectuoso, mayormente defectuoso o menormente defectuoso no por el número de defectos observados, sino por la naturaleza del defecto principal. Por ejemplo, si un producto tiene un defecto crítico y un defecto mayor, se clasifica como críticamente defectuoso; si tiene un defecto crítico y treinta defectos mayores, sigue considerándose críticamente defectuoso.
Se prosigue con la fijación de estándares, lo cual implica tanto las características o requisitos a reunir por los productos o servicios, sino además la cantidad de fallas o errores aceptables como máximo (ejemplo: 3 por miles, 15 por millones). Fijados dichos patrones se prosigue con la tarea atinente a determinar que puede salir mal durante el proceso que impida lograr dichos niveles de calidad, para ello se procede a efectuar trabajos en equipos en lo cuales participarán tanto el personal de planta que trabaja durante los respectivos procesos, como así también ingenieros, diseñadores y consultores en calidad (en carácter estos últimos de facilitadores). Mediante una sucesión de ¿Por qué? para cada respuesta debe llegarse hasta las causas fundamentales, a partir de las cuales se deberá trabajar en los ¿Cómo evitar dichos fallos o errores?. Mediante la sucesión de ¿Cómo? deberá llegarse a la mejor forma, por su efectividad y eficiencia, de evitar los diversos tipos de defectos (sistemas preventivos).
Determinadas las medidas preventivas, y aplicadas las mismas, en función a la evaluación de los procesos se determinará que tan eficientes son las medidas preventivas. Pero mucha atención con lo siguiente, se deberá verificar que el personal cumpla con las medidas preventivas fijadas. El mejor sistema fallará si el personal no lo aplica o no presta la debida atención a las alertas. Es acá, donde se empieza a ver la importancia de tener un personal totalmente concentrado en su tarea, y sin problemas de distracción de ningún tipo o naturaleza.
Realizada la evaluación a los resultados de los procesos y analizados que tan bien se han comportado los sistemas preventivos, corresponde de ser necesario realizar las correcciones para mejorar la performance de dichos sistemas.
Todo este proceso debe ser aplicado tanto para los Factores Críticos determinados por los clientes externos, como por los internos. Así un cliente externo exigirá que el auto posea frenos confiables, pero el personal encargado de armar los frenos exigirá que los componentes reúnan una serie de requisitos en cuanto a durezas, diámetros, elasticidades y buen funcionamiento entre otros factores de los componentes recepcionados para el armado del sistema de frenos.
Por tal motivo toda la metodología ya explicada y la que aún queda por desarrollar son aplicables tanto para el producto final como para los intermedios.
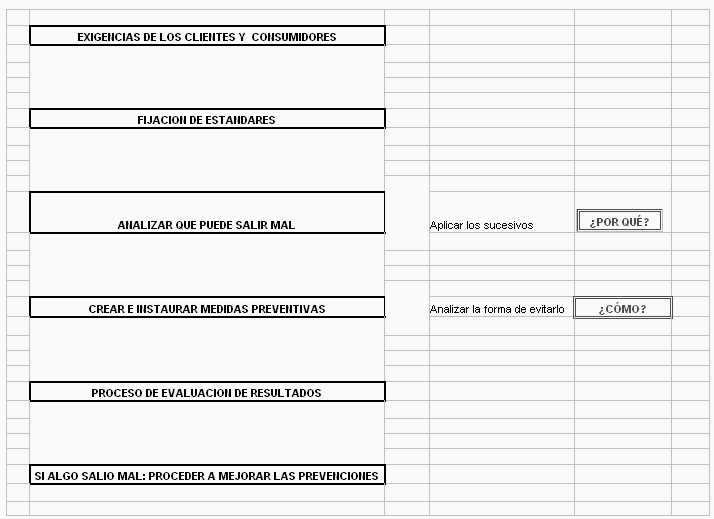
Para el proceso de análisis de lo que puede llegar a salir mal se procederá a trabajar mediante planilla manual o electrónica de tal forma de hacer más claro y eficaz el análisis.
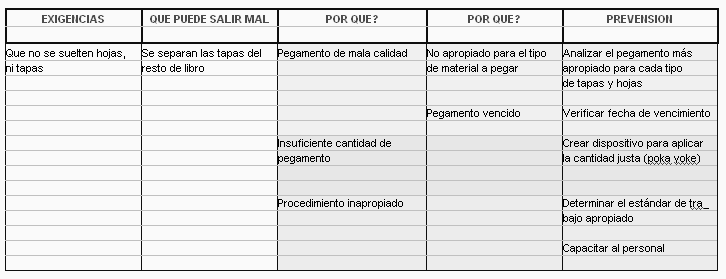
Como ejemplo se muestra a continuación los posibles problemas de encuadernación en una editorial.
7. Medición de nivel de calidad
Realizadas las mediciones para cada factor crítico se procederá a establecer la cantidad de errores o fallos por cientos, miles o millones. En función del nivel máximo aceptable se obtendrán los siguientes resultados:
1. Puntaje positivo: En tal caso la cantidad de fallos o errores son menores a los niveles previstos. El máximo puntaje es diez y corresponde a cero fallos.
2. Puntaje cero: El mismo corresponde en el caso de que la cantidad de errores coincida con el máximo previsto.
3. Puntaje negativo: Correspondiente a una cantidad de fallos superiores a las aceptables.
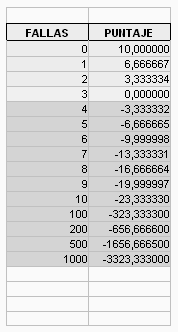
En este caso la cantidad máxima de errores es de 3 por cada mil unidades procesadas. Un error nos da un puntaje de 6,6667; en tanto que 10 errores registra un puntaje negativo de 23,3333.
Al puntaje se le dará la denominación de “beta”, en tanto que a la pendiente de la función se la mencionará como “delta”. Si la mediciones se efectúan por miles de unidades el objetivo es hacer mínima la cantidad de fallas observadas por miles de unidades procesadas. Fijar como máximo una menor cantidad de fallas por miles de unidades lleva a registrar una mayor pendiente “delta” de la función. El objetivo de máxima es llegar a fijar un nivel de “cero fallos / errores” por miles (cientos o millones según se fije) de unidades procesadas.
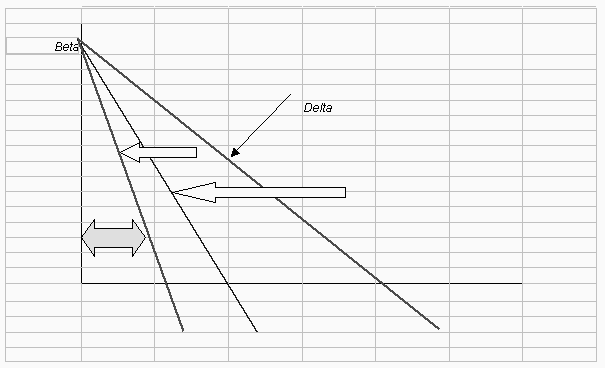
En la medida que se quieran disminuir la cantidad absoluta de fallos o errores, mayores deberán ser los esfuerzos y mayor la resistencia del sistema. Por tal motivo es, que mas que tratar de reducir las fallas dentro del sistema, lo que hay que reformar es el sistema en si. Ello concuerda con las observaciones realizadas tanto por Juran como por Demíng en considerar que los operarios y supervisores de primera línea son responsables sólo del 15% de los problemas de calidad de una organización. El restante 85% se origina en el sistema, y por lo tanto es responsabilidad de la alta dirección modificar el mismo para mejorar los niveles de performance.
8. Análisis Matricial
Determinados para el producto o servicio final, o bien para los productos o procesos intermedios los factores críticos y clasificados éstos en: “Defectos Críticos”, “Defectos Mayores” y “Defectos Menores”, se procederá a calcular el nivel “beta” en función a la cantidad de errores o fallas detectadas.
Así tenemos para cada producto final o intermedio un número de defectos críticos, mayores y menores, procediéndose a calcular el porcentaje de defectos con puntaje beta mayor, menor o igual a cero. El objetivo de la empresa es tener un porcentaje cero en la parte izquierda de la matriz y un porcentaje del 100% en la parte derecha de la misma.
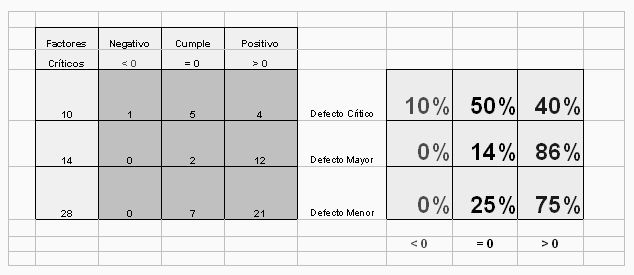
Luego se informarán de estos resultados por medio de informes escritos o por pantalla (Tablero de Comando de Calidad) de los resultados negativos, procediéndose además a detallar por producto los puntajes obtenidos por cada factor crítico.
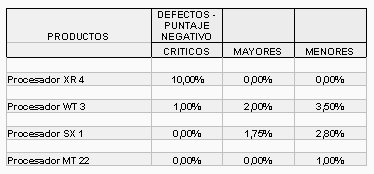
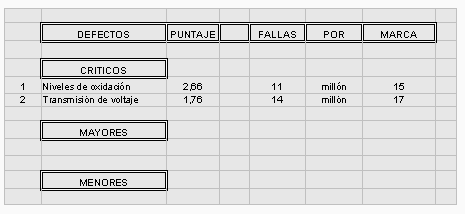
Calculado el costo para corregir determinado nivel de fallas (o puntaje correspondiente), puede determinarse el nivel de costo en función de los diferentes niveles de fallas detectadas. Pueden con ello formularse ejercicios de simulación para determinar los costos para producir una determinada cantidad de productos en función de los niveles promedios de fallas detectadas, como así también trabajar en la disminución de los costos de reparaciones correspondientes a cada factor crítico.
Se prosigue con la fijación de estándares, lo cual implica tanto las características o requisitos a reunir por los productos o servicios, sino además la cantidad de fallas o errores aceptables como máximo (ejemplo: 3 por miles, 15 por millones). Fijados dichos patrones se prosigue con la tarea atinente a determinar que puede salir mal durante el proceso que impida lograr dichos niveles de calidad, para ello se procede a efectuar trabajos en equipos en lo cuales participarán tanto el personal de planta que trabaja durante los respectivos procesos, como así también ingenieros, diseñadores y consultores en calidad (en carácter estos últimos de facilitadores). Mediante una sucesión de ¿Por qué? para cada respuesta debe llegarse hasta las causas fundamentales, a partir de las cuales se deberá trabajar en los ¿Cómo evitar dichos fallos o errores?. Mediante la sucesión de ¿Cómo? deberá llegarse a la mejor forma, por su efectividad y eficiencia, de evitar los diversos tipos de defectos (sistemas preventivos).
Determinadas las medidas preventivas, y aplicadas las mismas, en función a la evaluación de los procesos se determinará que tan eficientes son las medidas preventivas. Pero mucha atención con lo siguiente, se deberá verificar que el personal cumpla con las medidas preventivas fijadas. El mejor sistema fallará si el personal no lo aplica o no presta la debida atención a las alertas. Es acá, donde se empieza a ver la importancia de tener un personal totalmente concentrado en su tarea, y sin problemas de distracción de ningún tipo o naturaleza.
Realizada la evaluación a los resultados de los procesos y analizados que tan bien se han comportado los sistemas preventivos, corresponde de ser necesario realizar las correcciones para mejorar la performance de dichos sistemas.
Todo este proceso debe ser aplicado tanto para los Factores Críticos determinados por los clientes externos, como por los internos. Así un cliente externo exigirá que el auto posea frenos confiables, pero el personal encargado de armar los frenos exigirá que los componentes reúnan una serie de requisitos en cuanto a durezas, diámetros, elasticidades y buen funcionamiento entre otros factores de los componentes recepcionados para el armado del sistema de frenos.
Por tal motivo toda la metodología ya explicada y la que aún queda por desarrollar son aplicables tanto para el producto final como para los intermedios.
Para el proceso de análisis de lo que puede llegar a salir mal se procederá a trabajar mediante planilla manual o electrónica de tal forma de hacer más claro y eficaz el análisis.
Como ejemplo se muestra a continuación los posibles problemas de encuadernación en una editorial.
7. Medición de nivel de calidad
Realizadas las mediciones para cada factor crítico se procederá a establecer la cantidad de errores o fallos por cientos, miles o millones. En función del nivel máximo aceptable se obtendrán los siguientes resultados:
1. Puntaje positivo: En tal caso la cantidad de fallos o errores son menores a los niveles previstos. El máximo puntaje es diez y corresponde a cero fallos.
2. Puntaje cero: El mismo corresponde en el caso de que la cantidad de errores coincida con el máximo previsto.
3. Puntaje negativo: Correspondiente a una cantidad de fallos superiores a las aceptables.
En este caso la cantidad máxima de errores es de 3 por cada mil unidades procesadas. Un error nos da un puntaje de 6,6667; en tanto que 10 errores registra un puntaje negativo de 23,3333.
Al puntaje se le dará la denominación de “beta”, en tanto que a la pendiente de la función se la mencionará como “delta”. Si la mediciones se efectúan por miles de unidades el objetivo es hacer mínima la cantidad de fallas observadas por miles de unidades procesadas. Fijar como máximo una menor cantidad de fallas por miles de unidades lleva a registrar una mayor pendiente “delta” de la función. El objetivo de máxima es llegar a fijar un nivel de “cero fallos / errores” por miles (cientos o millones según se fije) de unidades procesadas.
En la medida que se quieran disminuir la cantidad absoluta de fallos o errores, mayores deberán ser los esfuerzos y mayor la resistencia del sistema. Por tal motivo es, que mas que tratar de reducir las fallas dentro del sistema, lo que hay que reformar es el sistema en si. Ello concuerda con las observaciones realizadas tanto por Juran como por Demíng en considerar que los operarios y supervisores de primera línea son responsables sólo del 15% de los problemas de calidad de una organización. El restante 85% se origina en el sistema, y por lo tanto es responsabilidad de la alta dirección modificar el mismo para mejorar los niveles de performance.
8. Análisis Matricial
Determinados para el producto o servicio final, o bien para los productos o procesos intermedios los factores críticos y clasificados éstos en: “Defectos Críticos”, “Defectos Mayores” y “Defectos Menores”, se procederá a calcular el nivel “beta” en función a la cantidad de errores o fallas detectadas.
Así tenemos para cada producto final o intermedio un número de defectos críticos, mayores y menores, procediéndose a calcular el porcentaje de defectos con puntaje beta mayor, menor o igual a cero. El objetivo de la empresa es tener un porcentaje cero en la parte izquierda de la matriz y un porcentaje del 100% en la parte derecha de la misma.
Luego se informarán de estos resultados por medio de informes escritos o por pantalla (Tablero de Comando de Calidad) de los resultados negativos, procediéndose además a detallar por producto los puntajes obtenidos por cada factor crítico.
Calculado el costo para corregir determinado nivel de fallas (o puntaje correspondiente), puede determinarse el nivel de costo en función de los diferentes niveles de fallas detectadas. Pueden con ello formularse ejercicios de simulación para determinar los costos para producir una determinada cantidad de productos en función de los niveles promedios de fallas detectadas, como así también trabajar en la disminución de los costos de reparaciones correspondientes a cada factor crítico.
Compártelo:


Vota:
Resultado: 

(294 votos: promedio 1.09 sobre 10)

 | Autor: Mauricio León Lefcovich
19/05/2004 |  |  |
 | Comentarios | añadir comentario | |
Esta web no se hace responsable de los comentarios escritos por los usuarios. El usuario es responsable y titular de las opiniones vertidas. Si encuentra algún contenido erróneo u ofensivo, por favor, comuníquenoslo mediante el formulario de contacto para que podamos subsanarlo. | ||
| ||
| | |
| | |

Ultimos comentarios
- roger en Cómo enfocar tu estrategia SEO para tener mejores resultados en tu negocio online
- dada2504 en SEO Off-Page: la estrategia externa para optimizar el posicionamiento de tu web
- Adolescenciamx en Decálogo de Ciberderechos de la Infancia
- Adolescenciamx en Decálogo de Ciberderechos de la Infancia
- Adolescenciamx en El ciberbullying requiere medidas inmediatas
Lo + Valorado
Lo + Visto
Nube de etiquetas
