
Por ejemplo: posicionar web, email marketing, estrategias online...
Publica tu artículo Usuario - - Acceso de Usuarios | Viernes - 20.Noviembre.2026 |


El Cinturón Verde (Green Belt)está formado en la metodología Seis Sigma, sirviendo como miembro de equipo, sirviendo de apoyo a las tareas del Cinturón Negro. Sus funciones fundamentales consisten en aplicar los nuevos conceptos y herramientas de Seis Sigma a las actividades del día a día de la organización.
El Primer Dan (Máster Black Belt o Maestro Cinturón Negro)sirve de entrenador, mentor y consultor para los Cinturones Negros que trabajan en los diversos proyectos. Debe poseer mucha experiencia en el campo de acción tanto en Seis Sigma como en las operatorias fabriles, administrativas y de servicios.
Espónsor (Champion)es un ejecutivo o directivo que inicia y patrocina a un Blach Belt o a un equipo de proyecto. Una especie de mecenas. El mismo forma parte del Comité de Liderazgo, siendo sus responsabilidades: garantizar que los proyectos están alineados con los objetivos generales del negocio y proveer dirección cuando eso no ocurra, mantener informados a los otros miembros del Comité de Liderazgo sobre el progreso del proyecto, proveer o persuadir a terceros para aportar al equipo los recursos necesarios, tales como tiempo, dinero, y la ayuda de otros. Conducir reuniones de revisión periódicas y negociar conflictos y efectuar enlaces con otros proyectos Seis Sigma.
Líder de Implementación
Generalmente a cargo del CEO u otra figura máxima y cercana a ese nivel máximo es responsable de la puesta en práctica del sistema Seis Sigma y de los resultados que este arroje para la organización, siendo el estratega fundamental del sistema.
11. Establecimiento de técnicas que eviten errores
En muchas organizaciones, cometer errores y luego corregirlos es parte de sus operaciones diarias. Los empleados anotan información de forma errónea, usan mal las herramientas, proporcionan información equivocada, ignoran pasos de un proceso, cometen errores en mediciones y así sucesivamente. Los errores son una señal de que los procesos no están bien entendidos y que la información necesaria no está disponible para los empleados. Pueden y deben introducirse cambios que ayuden a los empleados a comprender que los errores no tienen que ser parte de las operaciones, utilizando para ello diversas técnicas entre las cuales podemos describir:
1. Recordatorios. Los recordatorios incluyen listas de verificación, manuales, gráficas, formas especiales –cualquier cosa que ayude a los empleados a recordar lo que deben hacer-. Los pilotos de aviación siempre usan una lista de verificación escrita de los pasos a seguir antes de despegar y aterrizar, sin importar cuántas veces lo hayan hecho. El usar recordatorios asegura que no se ignorará ningún paso de una actividad o proceso importante.
2. Eliminar similitudes que confunden. Cuando se presentan similitudes entre dos artículos –por ejemplo, formas, colores, ubicaciones o números de partes- existe la posibilidad de que los empleados cometan errores. Para evitar este tipo de equivocaciones, supervisores y empleados deben revisar, primero, el tipo de errores que se presentan; luego podrán hacer cambios en formas, colores, ubicaciones o cualquier característica que esté causando confusión. De esta manera, pueden reducirse considerablemente la posibilidad de errores por similitud. Pensemos al respecto en los errores que suelen tener lugar en los hospitales con los tubos de oxigeno o de otro tipo de insumos médicos. Colores que identifiquen claramente su contenido pueden evitar gravísimas consecuencias.
3. Establecer restricciones. Otra técnica para reducir la posibilidad de errores es el desarrollo de restricciones. Las restricciones son obstáculos físicos que impiden que las personas realicen mal una tarea. Por ejemplo, una restricción puede impedir que alguien siga los pasos de un proceso en el orden equivocado. Considere el uso de restricciones para impedir que los empleados hagan mal las cosas. Si las herramientas utilizadas en un quirófano ocupan un lugar claramente identificado, una vez utilizada la misma dicha herramienta debe ocupar ese lugar, de quedar vacío el mismo es porque puede estar en el interior del paciente. Piense cuantas agujas y otros elementos se olvidan en el interior por no tomar en cuenta ésta práctica.
4. Usar la capacidad de realización. La capacidad de realización es un entorno o circunstancia que facilita hacer un trabajo como es debido. La capacidad de realización es el opuesto a las restricciones.
5. Cuestionario o Matriz de Análisis Preventivo. Para cada operación o proceso los empleados de línea y los supervisores y demás personal jerárquico deben cuestionarse que puede salir mal (haciendo por ejemplo uso de la Tormenta de Ideas) y luego analizar la forma de evitar de que ello ocurra. Así si un corte de energía eléctrica puede hacer perder archivos, como así también dañar los sistemas de cómputos una medida preventiva es utilizar baterías que permitan cerrar los programas y apagar los equipos con suficiente tiempo e inclusive si la capacidad lo permite continuar realizando labores mientras falta la energía corriente.
6. Puntas guía. Identificar perforaciones omitidas en las partes (si la pieza no entra en las puntas, no están allí todas las perforaciones).
7. Fotoceldas. Para indicar la ubicación apropiada, la existencia de perforaciones y aditamentos y la presencia o ausencia de partes.
8. Interruptores de paro. Para detener el equipo cuando una máquina detecta una condición de error.
9. Contadores (monitores). Para garantizar que todas las partes han sido utilizadas o todas las acciones han sido completadas.
Estos dispositivos mecánicos y de memoria, y muchos más, ayudan a los empleados a impedir que ocurran errores al ejecutar los procesos.
12. Diseño consistente
Un motivo por el cual los productos fallan es que los diseños son demasiados complejos y las partes quedan fuera de servicio al someterlos a circunstancias extremas o fuera de control. Para hacer frente a esto, los desarrolladores de productos tienen la meta de presentar diseños consistentes, que son planes que reducen la posibilidad de fallas en el producto y optimizan la confiabilidad del mismo. Los diseños consistentes privilegian la simplicidad sobre la complejidad, sin sacrificar la funcionalidad que buscan los clientes; reduciendo las oportunidades de que ocurran defectos en los procesos de producción e incrementan la posibilidad de que un producto opere como se supone que debe hacerlo en una gran variedad de usos y condiciones ambientales. El diseño consistente es un ejemplo del control preventivo que puede ayudar a eliminar muchos problemas más adelante en el proceso de producción.
13. Estrategia de implantación de Seis Sigma
Un plan exitoso de Seis Sigma comprende cuatro etapas fundamentales, cada una de las cuales esta constituidas por sub-etapas (las cuales pueden desarrollarse en forma paralela)
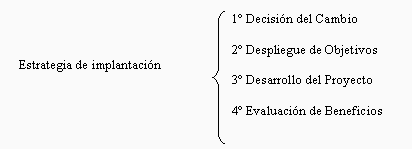
Decisión del cambio
Es necesario y primordial convencer y demostrar a los directivos de la empresa acerca de la imperiosa necesidad del cambio, ello se logrará mejor si se muestra la evolución de los mercados en general y de la industria especifica en especial, tanto a nivel mundial como nacional y regional. En segundo lugar debe mostrarse claramente lo que acontece con la empresa, describiendo su evolución y comparándola con la de los actuales y futuros competidores. Debe dejarse en claro donde estará la empresa dentro de cinco o diez años de no efectuar cambios y donde estarán las empresas que si realicen tales cambios.
Demostrada la necesidad de instaurar un proceso de mejora continua, y de reingeniería si es necesario para cubrir rápidamente brechas de performances, el paso siguiente es demostrar las características y cualidades de Seis Sigma, mostrando además las diferencias de este en relación a otros sistemas de calidad y mejora continua.
De estar aplicando ya la empresa algún otro sistema o método de mejora continua se hace menester evaluar los resultados que los mismos están brindando, para lo cual un buen método es evaluar el nivel de sigma que tienen sus procesos actualmente y compararlos (benchmarking) con los competidores globales.
La etapa siguiente consiste en el cambio de paradigmas de los directivos y personal superior de la empresa. Es necesario que eliminen de sus mentes que los errores son algo admisible y propios de la producción.
Se planifica estratégicamente definiendo claramente cuales son los valores, misión y visión de la empresa, para fijar con posterioridad objetivos a lograr para hacer factible los objetivos de más largo plazo. En función de ello se debe lograr una visión compartida con la cual se alcance la energía suficiente para lograr un trabajo en equipo que permita lograr óptimos resultados en la puesta en marcha de Seis Sigma. En función de los planes se asignan partidas presupuestarias a los efectos de su puesta en marcha y funcionamiento.
El Primer Dan (Máster Black Belt o Maestro Cinturón Negro)sirve de entrenador, mentor y consultor para los Cinturones Negros que trabajan en los diversos proyectos. Debe poseer mucha experiencia en el campo de acción tanto en Seis Sigma como en las operatorias fabriles, administrativas y de servicios.
Espónsor (Champion)es un ejecutivo o directivo que inicia y patrocina a un Blach Belt o a un equipo de proyecto. Una especie de mecenas. El mismo forma parte del Comité de Liderazgo, siendo sus responsabilidades: garantizar que los proyectos están alineados con los objetivos generales del negocio y proveer dirección cuando eso no ocurra, mantener informados a los otros miembros del Comité de Liderazgo sobre el progreso del proyecto, proveer o persuadir a terceros para aportar al equipo los recursos necesarios, tales como tiempo, dinero, y la ayuda de otros. Conducir reuniones de revisión periódicas y negociar conflictos y efectuar enlaces con otros proyectos Seis Sigma.
Líder de Implementación
Generalmente a cargo del CEO u otra figura máxima y cercana a ese nivel máximo es responsable de la puesta en práctica del sistema Seis Sigma y de los resultados que este arroje para la organización, siendo el estratega fundamental del sistema.
11. Establecimiento de técnicas que eviten errores
En muchas organizaciones, cometer errores y luego corregirlos es parte de sus operaciones diarias. Los empleados anotan información de forma errónea, usan mal las herramientas, proporcionan información equivocada, ignoran pasos de un proceso, cometen errores en mediciones y así sucesivamente. Los errores son una señal de que los procesos no están bien entendidos y que la información necesaria no está disponible para los empleados. Pueden y deben introducirse cambios que ayuden a los empleados a comprender que los errores no tienen que ser parte de las operaciones, utilizando para ello diversas técnicas entre las cuales podemos describir:
1. Recordatorios. Los recordatorios incluyen listas de verificación, manuales, gráficas, formas especiales –cualquier cosa que ayude a los empleados a recordar lo que deben hacer-. Los pilotos de aviación siempre usan una lista de verificación escrita de los pasos a seguir antes de despegar y aterrizar, sin importar cuántas veces lo hayan hecho. El usar recordatorios asegura que no se ignorará ningún paso de una actividad o proceso importante.
2. Eliminar similitudes que confunden. Cuando se presentan similitudes entre dos artículos –por ejemplo, formas, colores, ubicaciones o números de partes- existe la posibilidad de que los empleados cometan errores. Para evitar este tipo de equivocaciones, supervisores y empleados deben revisar, primero, el tipo de errores que se presentan; luego podrán hacer cambios en formas, colores, ubicaciones o cualquier característica que esté causando confusión. De esta manera, pueden reducirse considerablemente la posibilidad de errores por similitud. Pensemos al respecto en los errores que suelen tener lugar en los hospitales con los tubos de oxigeno o de otro tipo de insumos médicos. Colores que identifiquen claramente su contenido pueden evitar gravísimas consecuencias.
3. Establecer restricciones. Otra técnica para reducir la posibilidad de errores es el desarrollo de restricciones. Las restricciones son obstáculos físicos que impiden que las personas realicen mal una tarea. Por ejemplo, una restricción puede impedir que alguien siga los pasos de un proceso en el orden equivocado. Considere el uso de restricciones para impedir que los empleados hagan mal las cosas. Si las herramientas utilizadas en un quirófano ocupan un lugar claramente identificado, una vez utilizada la misma dicha herramienta debe ocupar ese lugar, de quedar vacío el mismo es porque puede estar en el interior del paciente. Piense cuantas agujas y otros elementos se olvidan en el interior por no tomar en cuenta ésta práctica.
4. Usar la capacidad de realización. La capacidad de realización es un entorno o circunstancia que facilita hacer un trabajo como es debido. La capacidad de realización es el opuesto a las restricciones.
5. Cuestionario o Matriz de Análisis Preventivo. Para cada operación o proceso los empleados de línea y los supervisores y demás personal jerárquico deben cuestionarse que puede salir mal (haciendo por ejemplo uso de la Tormenta de Ideas) y luego analizar la forma de evitar de que ello ocurra. Así si un corte de energía eléctrica puede hacer perder archivos, como así también dañar los sistemas de cómputos una medida preventiva es utilizar baterías que permitan cerrar los programas y apagar los equipos con suficiente tiempo e inclusive si la capacidad lo permite continuar realizando labores mientras falta la energía corriente.
6. Puntas guía. Identificar perforaciones omitidas en las partes (si la pieza no entra en las puntas, no están allí todas las perforaciones).
7. Fotoceldas. Para indicar la ubicación apropiada, la existencia de perforaciones y aditamentos y la presencia o ausencia de partes.
8. Interruptores de paro. Para detener el equipo cuando una máquina detecta una condición de error.
9. Contadores (monitores). Para garantizar que todas las partes han sido utilizadas o todas las acciones han sido completadas.
Estos dispositivos mecánicos y de memoria, y muchos más, ayudan a los empleados a impedir que ocurran errores al ejecutar los procesos.
12. Diseño consistente
Un motivo por el cual los productos fallan es que los diseños son demasiados complejos y las partes quedan fuera de servicio al someterlos a circunstancias extremas o fuera de control. Para hacer frente a esto, los desarrolladores de productos tienen la meta de presentar diseños consistentes, que son planes que reducen la posibilidad de fallas en el producto y optimizan la confiabilidad del mismo. Los diseños consistentes privilegian la simplicidad sobre la complejidad, sin sacrificar la funcionalidad que buscan los clientes; reduciendo las oportunidades de que ocurran defectos en los procesos de producción e incrementan la posibilidad de que un producto opere como se supone que debe hacerlo en una gran variedad de usos y condiciones ambientales. El diseño consistente es un ejemplo del control preventivo que puede ayudar a eliminar muchos problemas más adelante en el proceso de producción.
13. Estrategia de implantación de Seis Sigma
Un plan exitoso de Seis Sigma comprende cuatro etapas fundamentales, cada una de las cuales esta constituidas por sub-etapas (las cuales pueden desarrollarse en forma paralela)
Decisión del cambio
Es necesario y primordial convencer y demostrar a los directivos de la empresa acerca de la imperiosa necesidad del cambio, ello se logrará mejor si se muestra la evolución de los mercados en general y de la industria especifica en especial, tanto a nivel mundial como nacional y regional. En segundo lugar debe mostrarse claramente lo que acontece con la empresa, describiendo su evolución y comparándola con la de los actuales y futuros competidores. Debe dejarse en claro donde estará la empresa dentro de cinco o diez años de no efectuar cambios y donde estarán las empresas que si realicen tales cambios.
Demostrada la necesidad de instaurar un proceso de mejora continua, y de reingeniería si es necesario para cubrir rápidamente brechas de performances, el paso siguiente es demostrar las características y cualidades de Seis Sigma, mostrando además las diferencias de este en relación a otros sistemas de calidad y mejora continua.
De estar aplicando ya la empresa algún otro sistema o método de mejora continua se hace menester evaluar los resultados que los mismos están brindando, para lo cual un buen método es evaluar el nivel de sigma que tienen sus procesos actualmente y compararlos (benchmarking) con los competidores globales.
La etapa siguiente consiste en el cambio de paradigmas de los directivos y personal superior de la empresa. Es necesario que eliminen de sus mentes que los errores son algo admisible y propios de la producción.
Se planifica estratégicamente definiendo claramente cuales son los valores, misión y visión de la empresa, para fijar con posterioridad objetivos a lograr para hacer factible los objetivos de más largo plazo. En función de ello se debe lograr una visión compartida con la cual se alcance la energía suficiente para lograr un trabajo en equipo que permita lograr óptimos resultados en la puesta en marcha de Seis Sigma. En función de los planes se asignan partidas presupuestarias a los efectos de su puesta en marcha y funcionamiento.
Compártelo:


Vota:
Resultado: 

(198 votos: promedio 1.21 sobre 10)

 | Autor: Mauricio León Lefcovich
23/06/2004 |  |  |
 | Comentarios | añadir comentario | |
Esta web no se hace responsable de los comentarios escritos por los usuarios. El usuario es responsable y titular de las opiniones vertidas. Si encuentra algún contenido erróneo u ofensivo, por favor, comuníquenoslo mediante el formulario de contacto para que podamos subsanarlo. | ||
| ||
| | |
| | |

Ultimos comentarios
- roger en Cómo enfocar tu estrategia SEO para tener mejores resultados en tu negocio online
- dada2504 en SEO Off-Page: la estrategia externa para optimizar el posicionamiento de tu web
- Adolescenciamx en Decálogo de Ciberderechos de la Infancia
- Adolescenciamx en Decálogo de Ciberderechos de la Infancia
- Adolescenciamx en El ciberbullying requiere medidas inmediatas
Lo + Valorado
Lo + Visto
Nube de etiquetas
