
Por ejemplo: posicionar web, email marketing, estrategias online...
Publica tu artículo Usuario - - Acceso de Usuarios | Viernes - 20.Noviembre.2026 |


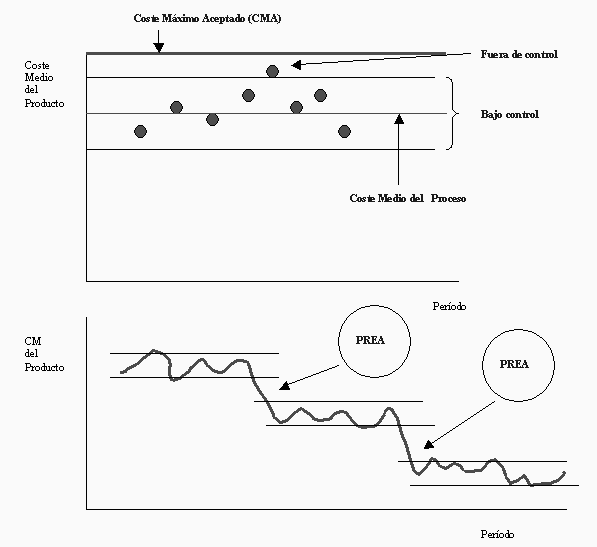
Sobre la base de un período, cuya amplitud está en función de las características del proceso y del bien o servicio) se procede a calcular el Promedio, el cual pasa a ser el Costo Medio del Proceso (CMP) y los respectivos Límites de Control Superior (LCS) e Inferior (LCI). Se determina el Costo Máximo Aceptable (CMA) que no es otra cosa que el Coste Objetivo, al cual se pretende llegar para lograr una determinada rentabilidad dado un precio de mercado. Se procede a calcular la Capacidad del Proceso (CP) que es igual al CMA dividido el LCS.
En cada oportunidad que se produce un cambio estructural o significativo sea por decisión de la empresa (cambio en el tipo de material, variaciones de diseño, nueva maquinaria, cambio de proveedor),o por razones ajenas (cambios de precios de la materia prima, variación en el costo de los combustibles o energía eléctrica) se debe proceder a efectuar el recálculo del CMP y de los LCS, LCI, CMA y CP.
Objetivo fundamental de la dirección de la empresa es reducir el CMP y las variaciones de manera tal de alejar el LCS del CMA permitiendo una mayor CP.
Cuanto más cortos sean los períodos de tiempo para los cuales se efectúan los cálculos de los costes, más rápido podrán adoptarse medidas correctivas para tener bajo control los procesos.
El seguimiento mediante el sistema de CEP (SPC en sus siglas en inglés) para otras variables tanto financieras, como de calidad, productividad, plazos o tiempos de entrega o procesamientos y niveles de satisfacción de los usuarios, permiten tener un cuadro de mando integral (CMI) que sirve para comprender mejor el comportamiento de los costos y la íntima interrelación entre los diversos factores.
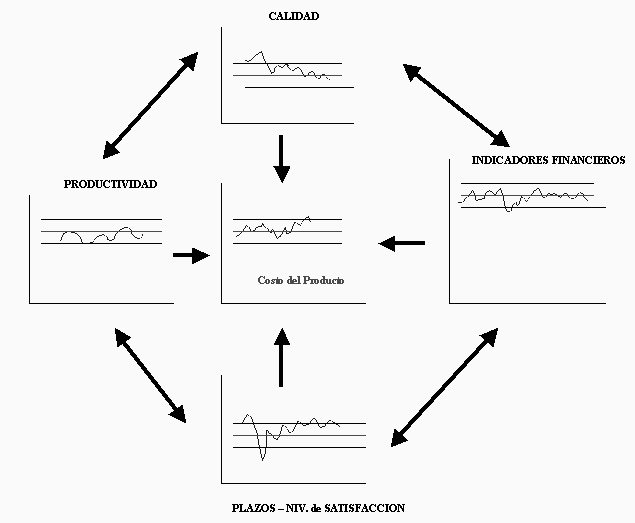
Mediante la utilización de las diversas herramientas de gestión, los Círculos de Calidad y los
Equipos de Mejora procederán a analizar las variaciones graficadas en los CEP procediendo a
estandarizar el proceso en primer lugar (ponerlo bajo “control estadístico”) para luego proceder
a mejorar los estándares, logrando mayores niveles de productividad, mejores niveles de cali_
dad, menores niveles de inventario, mejores plazos de respuestas y menores niveles de costos
(Costo Medio del Proceso para los productos o servicios comercializados).
En este proceso cobra fundamental importancia la rueda de Deming, consistente en el proceso
de Planificar – Realizar – Evaluar – Actuar (PREA).
En muchas organizaciones los elementos de PREA están presentes, sólo que se encuentran di_
vididos en departamentos individuales. Así tenemos que un grupo o departamento planifica,
otro se encarga de la realización, un tercero mide o juzga el avance y un cuarto grupo interpreta
los resultados y decide qué acciones se requieren. Esta fragmentación hace casi imposible el giro
de la rueda PREA, y produce poco o ningún avance. El ciclo PREA no será eficaz si no se
convierte en la actitud fundamental de todos los empleados, los departamentos y funciones.
Cuando todos los trabajadores se compenetren en los cuatro elementos de la rueda, comenzarán
a sentirse verdaderamente facultados para mejorar su desempeño, lo mismo que los productos y
servicios que ofrecen a los clientes.
PREA, y el método científico en general, requieren necesariamente nuevas ideas acerca de
cómo hacer que las cosas funcionen mejor. Sin ellas no se logra el mejoramiento.
Interpretación de patrones en las gráficas de control
Cuando un proceso se encuentra bajo control estadístico, los puntos en una gráfica de control
deben fluctuar aleatoriamente entre los límites de control sin patrón o comportamiento que se
pueda identificar. La siguiente lista de comprobación muestra un conjunto de reglas generales
para examinar un proceso y determinar si está bajo control:
1. No hay puntos fuera de los límites de control
2. El número de puntos arriba y abajo del eje central es aproximadamente igual
3. Los puntos parecen caer al azar arriba y abajo del eje central
4. La mayor parte de los puntos, pero no todos, se encuentran cerca del eje central, y sólo unos pocos cerca de los límites de control..
La hipótesis que apoya esas reglas es que la distribución de los promedios muestrales (en este caso los costes medios de producción para un período, lote o producto específico (ej. la construcción de un barco) tiende a una distribución normal a medida que aumenta el tamaño de la muestra (o para este caso de los costos incurridos). Todo ello es válido siempre que el promedio y la variancia de los datos originales no hayan cambiado durante el tiempo en que se recopilaron los datos; es decir, el proceso es estable.
Además de los puntos fuera de los límites de control (superior e inferior) deberá prestarse especial atención a los siguientes casos a los efectos de detectar cambios en el comportamiento del proceso.
· Seis o más puntos consecutivos aumentan o disminuyen de manera constante (una “tendencia”).
· Ocho o más puntos consecutivos en el mismo lado de la línea central.
· Catorce o más hacia arriba y hacia abajo alternativamente.
· Dos puntos consecutivos cerca del límite superior o del inferior.
Fórmulas utilizadas
Correspondientes a mediciones individuales
CMP = Coste Medio / n
LCS = CMP + (3 / d2) ´ Amplitud Media
LCS = CMP - (3 / d2) ´ Amplitud Media
CP = CMA ¸ LCS
En cada oportunidad que se produce un cambio estructural o significativo sea por decisión de la empresa (cambio en el tipo de material, variaciones de diseño, nueva maquinaria, cambio de proveedor),o por razones ajenas (cambios de precios de la materia prima, variación en el costo de los combustibles o energía eléctrica) se debe proceder a efectuar el recálculo del CMP y de los LCS, LCI, CMA y CP.
Objetivo fundamental de la dirección de la empresa es reducir el CMP y las variaciones de manera tal de alejar el LCS del CMA permitiendo una mayor CP.
Cuanto más cortos sean los períodos de tiempo para los cuales se efectúan los cálculos de los costes, más rápido podrán adoptarse medidas correctivas para tener bajo control los procesos.
El seguimiento mediante el sistema de CEP (SPC en sus siglas en inglés) para otras variables tanto financieras, como de calidad, productividad, plazos o tiempos de entrega o procesamientos y niveles de satisfacción de los usuarios, permiten tener un cuadro de mando integral (CMI) que sirve para comprender mejor el comportamiento de los costos y la íntima interrelación entre los diversos factores.
Mediante la utilización de las diversas herramientas de gestión, los Círculos de Calidad y los
Equipos de Mejora procederán a analizar las variaciones graficadas en los CEP procediendo a
estandarizar el proceso en primer lugar (ponerlo bajo “control estadístico”) para luego proceder
a mejorar los estándares, logrando mayores niveles de productividad, mejores niveles de cali_
dad, menores niveles de inventario, mejores plazos de respuestas y menores niveles de costos
(Costo Medio del Proceso para los productos o servicios comercializados).
En este proceso cobra fundamental importancia la rueda de Deming, consistente en el proceso
de Planificar – Realizar – Evaluar – Actuar (PREA).
En muchas organizaciones los elementos de PREA están presentes, sólo que se encuentran di_
vididos en departamentos individuales. Así tenemos que un grupo o departamento planifica,
otro se encarga de la realización, un tercero mide o juzga el avance y un cuarto grupo interpreta
los resultados y decide qué acciones se requieren. Esta fragmentación hace casi imposible el giro
de la rueda PREA, y produce poco o ningún avance. El ciclo PREA no será eficaz si no se
convierte en la actitud fundamental de todos los empleados, los departamentos y funciones.
Cuando todos los trabajadores se compenetren en los cuatro elementos de la rueda, comenzarán
a sentirse verdaderamente facultados para mejorar su desempeño, lo mismo que los productos y
servicios que ofrecen a los clientes.
PREA, y el método científico en general, requieren necesariamente nuevas ideas acerca de
cómo hacer que las cosas funcionen mejor. Sin ellas no se logra el mejoramiento.
Interpretación de patrones en las gráficas de control
Cuando un proceso se encuentra bajo control estadístico, los puntos en una gráfica de control
deben fluctuar aleatoriamente entre los límites de control sin patrón o comportamiento que se
pueda identificar. La siguiente lista de comprobación muestra un conjunto de reglas generales
para examinar un proceso y determinar si está bajo control:
1. No hay puntos fuera de los límites de control
2. El número de puntos arriba y abajo del eje central es aproximadamente igual
3. Los puntos parecen caer al azar arriba y abajo del eje central
4. La mayor parte de los puntos, pero no todos, se encuentran cerca del eje central, y sólo unos pocos cerca de los límites de control..
La hipótesis que apoya esas reglas es que la distribución de los promedios muestrales (en este caso los costes medios de producción para un período, lote o producto específico (ej. la construcción de un barco) tiende a una distribución normal a medida que aumenta el tamaño de la muestra (o para este caso de los costos incurridos). Todo ello es válido siempre que el promedio y la variancia de los datos originales no hayan cambiado durante el tiempo en que se recopilaron los datos; es decir, el proceso es estable.
Además de los puntos fuera de los límites de control (superior e inferior) deberá prestarse especial atención a los siguientes casos a los efectos de detectar cambios en el comportamiento del proceso.
· Seis o más puntos consecutivos aumentan o disminuyen de manera constante (una “tendencia”).
· Ocho o más puntos consecutivos en el mismo lado de la línea central.
· Catorce o más hacia arriba y hacia abajo alternativamente.
· Dos puntos consecutivos cerca del límite superior o del inferior.
Fórmulas utilizadas
Correspondientes a mediciones individuales
CMP = Coste Medio / n
LCS = CMP + (3 / d2) ´ Amplitud Media
LCS = CMP - (3 / d2) ´ Amplitud Media
CP = CMA ¸ LCS
Compártelo:


Vota:
Resultado: 

(129 votos: promedio 1.16 sobre 10)

 | Autor: Mauricio León Lefcovich
06/09/2004 |  |  |
 | Comentarios | añadir comentario | |
Esta web no se hace responsable de los comentarios escritos por los usuarios. El usuario es responsable y titular de las opiniones vertidas. Si encuentra algún contenido erróneo u ofensivo, por favor, comuníquenoslo mediante el formulario de contacto para que podamos subsanarlo. | ||
| ||
| | |
| | |

Ultimos comentarios
- roger en Cómo enfocar tu estrategia SEO para tener mejores resultados en tu negocio online
- dada2504 en SEO Off-Page: la estrategia externa para optimizar el posicionamiento de tu web
- Adolescenciamx en Decálogo de Ciberderechos de la Infancia
- Adolescenciamx en Decálogo de Ciberderechos de la Infancia
- Adolescenciamx en El ciberbullying requiere medidas inmediatas
Lo + Valorado
Lo + Visto
Nube de etiquetas
